Lo que distingue a un fanático bien cortado de uno pobre
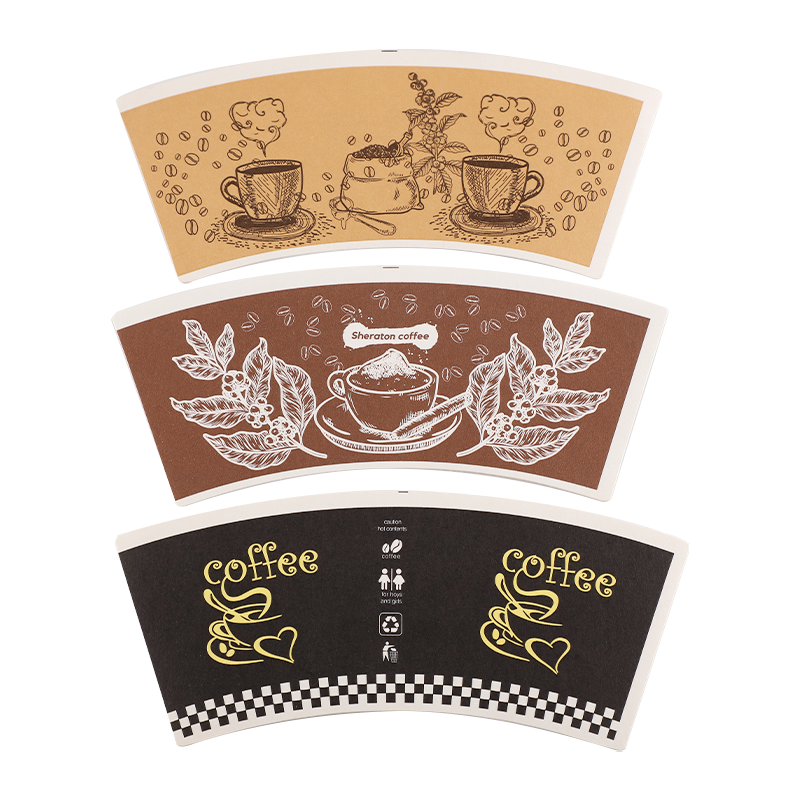
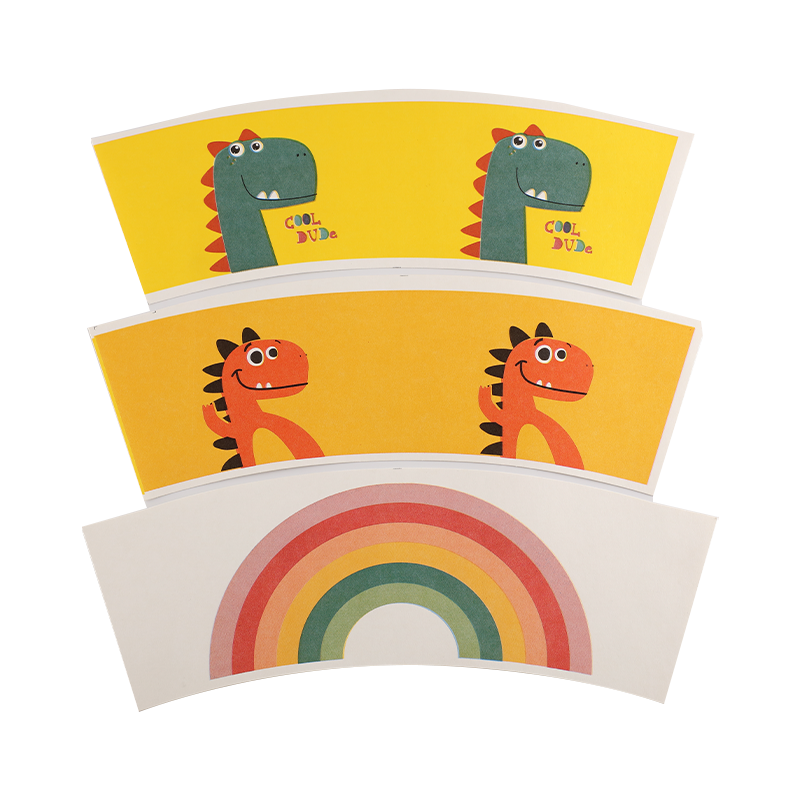
Un abanico de vasos de papel es el espacio en blanco precortado y preimpreso que se envuelve alrededor de la pared lateral de un vaso terminado. Su calidad se determina en gran medida en la etapa de troquelado. Precisión dimensional: normalmente se mantiene en ±0,2 mm en bordes críticos: es el factor más importante para lograr un sellado suave y sin fugas en máquinas formadoras de vasos automatizadas. Incluso una desviación menor en el ángulo del arco o en el área de superposición de la costura provoca una desalineación durante el conformado a alta velocidad, lo que genera costuras laterales torcidas y mayores tasas de rechazo.
La calidad de los bordes es igualmente importante. Los cortes limpios y sin rebabas evitan que la fibra se levante durante el sellado térmico, que es la causa principal de los espacios microscópicos a lo largo de la costura lateral. Los proveedores que utilizan troqueles desgastados o con mal mantenimiento producen ventiladores con bordes irregulares que parecen aceptables a la vista pero fallan en condiciones de llenado y sellado.
Diseño de ventilador de pared simple versus de pared doble
Pared simple abanicos de vasos de papel son el estándar de la industria para bebidas frías y bebidas calientes de corta duración. El espesor de la pared está determinado enteramente por el gramaje del papel base, normalmente 170–230 g/m² . Los vasos de doble pared requieren dos espacios en blanco de ventilador separados (un ventilador interior y una funda exterior corrugada o lisa) que se ensamblan durante el moldeo para crear un espacio de aire que proporciona aislamiento térmico sin una funda de cartón separada.
Para los operadores de servicios de alimentos que buscan reducir costos en formatos de taza caliente, especificar un ventilador de pared simple más pesado (210–230 g/m2) con un ventilador de manga exterior ondulada suele ser más económico que una construcción de doble pared completa, al mismo tiempo que se logra una comodidad adecuada para sujetarse con las manos.
Impresión en espacios en blanco en abanico: flexografía frente a offset
La mayoría de los abanicos de vasos de papel se imprimen antes del troquelado, ya sea mediante métodos flexográficos o litográficos offset. La elección afecta tanto al costo como a la calidad de la producción:
- Impresión flexográfica es más rápido y más adecuado para tiradas grandes con bloques de colores sólidos y gráficos de marca simples. Los costos de tinta son más bajos y el proceso maneja bien la superficie ligeramente absorbente del papel recubierto de PE.
- impresión offset ofrece medios tonos más nítidos y detalles más finos, lo que se prefiere cuando se requieren imágenes de calidad fotográfica o un registro de color preciso. Sin embargo, se debe verificar que las tintas offset cumplan con el contacto con alimentos, ya que la migración a través del sustrato de papel es un riesgo real a temperaturas elevadas.
Independientemente del método, las tintas y recubrimientos aplicados en el lado que está en contacto con los alimentos deben cumplir con los estándares reglamentarios aplicables. Para los mercados de exportación, esto normalmente significa FDA 21 CFR o UE 10/2011 documentación de cumplimiento del proveedor de tinta.
Almacenamiento y control de humedad para ventiladores
Los espacios en blanco en abanico son más sensibles a la humedad que los rollos en bruto porque los bordes cortados exponen la fibra del papel directamente a la humedad ambiental. Los convertidores y las plantas formadoras de copas deben almacenar abanicos de vasos de papel en condiciones de 45–65% de humedad relativa y 18–25°C . Las pilas expuestas a alta humedad absorben la humedad de manera desigual, lo que hace que los bordes se expandan más rápido que el centro (un defecto conocido como borde ondulado), lo que atasca los mecanismos de alimentación del ventilador y provoca tiempo de inactividad de la máquina.
Los ventiladores deben mantenerse en su embalaje original hasta su carga en la tolva de la máquina formadora. Los ventiladores en funcionamiento que se abrieron y se dejaron durante la noche en un almacén húmedo es una fuente común pero evitable de ineficiencia en la línea de encofrado.
Las opciones de ventiladores sostenibles ganan terreno
La presión de los compradores y la legislación sobre responsabilidad ampliada del productor en la UE y partes de Asia están acelerando el abandono de los ventiladores recubiertos de PE hacia alternativas reciclables o compostables. Las dos opciones más viables comercialmente actualmente son:
- Ventiladores recubiertos de PLA — revestimiento bioplástico derivado del almidón de maíz; Industrialmente compostable y aceptado en la mayoría de los flujos de reciclaje de papel cuando el peso del recubrimiento se mantiene por debajo de 10 g/m2.
- Ventiladores recubiertos con barrera acuosa — recubrimientos de dispersión a base de agua que proporcionan una resistencia adecuada a la humedad para bebidas frías y al mismo tiempo siguen siendo totalmente repulpables en instalaciones de reciclaje estándar.
Ambas alternativas requieren ajustes de temperatura de la máquina formadora en comparación con los ventiladores de PE convencionales, por lo que los convertidores deben solicitar los parámetros técnicos de formación a su proveedor de materiales antes de cambiar de calidad a mitad de proceso.

 English
 中文简体
 Français
 Español
 عربى