Cómo la composición de la fibra influye en el rendimiento del papel base
El material de fibra utilizado en la fabricación. papel base tiene una influencia directa sobre la rigidez, la suavidad de la superficie y qué tan bien la lámina acepta el recubrimiento de PE o PLA aguas abajo. La mayoría del papel base de calidad alimentaria para aplicaciones en tazas y tazones se produce a partir de pulpa kraft blanqueada virgen — ya sea madera blanda (fibra larga) o madera dura (fibra corta), o una mezcla de ambas.
Las fibras de madera blanda aportan resistencia a la tracción y al desgarro, lo cual es importante durante el conformado a alta velocidad. Las fibras de madera dura mejoran la suavidad de la superficie y la uniformidad de la formación, lo que reduce los defectos del revestimiento, como los poros. Una mezcla típica de ingredientes para caldos en taza. 70–80% de madera dura y 20–30% de madera blanda , aunque esto se desplaza hacia un mayor contenido de madera blanda cuando se requiere rigidez adicional, por ejemplo, en tazones de gran formato de más de 300 g/m2.
El contenido de fibra reciclada es cada vez más solicitado por las marcas que persiguen objetivos de sostenibilidad, pero su uso en aplicaciones en contacto con alimentos sigue estando estrictamente regulado. La mayoría de las jurisdicciones exigen fibra virgen para la capa que está en contacto con los alimentos, con contenido reciclado confinado a una capa interior que no toca el producto.
Rangos de gramaje y adecuación al uso final
Elegir el gramaje correcto es una de las decisiones más importantes a la hora de especificar tazas y cuencos. A continuación se muestra una referencia práctica para formatos comunes de envasado de alimentos:
| Solicitud | Gramaje recomendado (gsm) | Requisito clave |
| Vaso para bebidas frías (de una sola pared) | 170–200 | Superficie lisa para imprimir |
| Taza para bebidas calientes (de una sola pared) | 200-230 | Rigidez bajo calor |
| Tazón de sopa/fideos | 250–350 | Integridad estructural cuando se llena |
| Caja de comida/concha | 300–400 | Fuerza de apilamiento |
Gramaje de papel base recomendado según aplicación de envasado de alimentos
Especificar un gramaje demasiado bajo para ahorrar costos de material es una economía falsa: generalmente resulta en tasas de rechazo elevadas en la línea de formado y quejas de los clientes sobre la deformación de la copa en el campo.
Dimensionamiento de superficies y su efecto sobre la adherencia del revestimiento
El papel base destinado al recubrimiento por extrusión de PE o PLA se somete a un apresto superficial durante el proceso de fabricación del papel, un paso que aplica una fina capa de almidón o agente apresto sintético a la superficie de la hoja. Este tratamiento tiene dos propósitos: reduce la porosidad de la superficie para evitar la penetración excesiva de PE durante la extrusión y mejora la adhesión entre el sustrato de papel y la capa de recubrimiento.
Un dimensionamiento inadecuado de la superficie provoca delaminación del revestimiento — un modo de fallo en el que la capa de PE se separa del papel bajo tensión térmica o flexión mecánica. Esto es particularmente problemático en las áreas de las paredes laterales de la copa, donde el papel se dobla y se sella térmicamente simultáneamente durante el conformado. Los compradores deben solicitar datos del nivel de tamaño de la superficie (generalmente reportados como recolección de almidón en la superficie en g/m²) como parte del control de calidad entrante para cualquier nuevo proveedor de papel base.
Contenido de humedad: la variable oculta en el procesamiento rollo a rollo
El papel base es higroscópico: intercambia continuamente humedad con el entorno. El contenido de humedad objetivo en el punto de recubrimiento o conversión suele ser 6-8% . Los rollos fuera de este rango crean problemas predecibles pero que a menudo se pasan por alto:
- Papel demasiado seco (<5%) se vuelve quebradizo, lo que aumenta el riesgo de que se agrieten los bordes durante el desenrollado y el troquelado a alta tensión.
- Papel demasiado mojado (>9%) genera vapor en la línea de extrusión, lo que provoca defectos de ampollas en el revestimiento de PE y fallas de adhesión que son imposibles de detectar hasta que la copa gotea durante el uso.
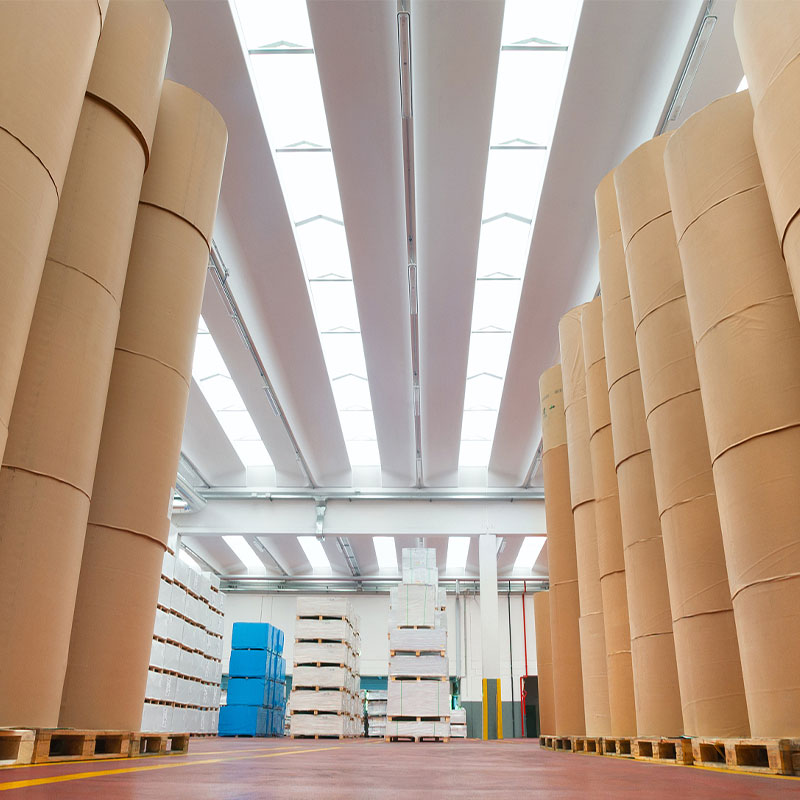
Los rollos deben almacenarse boca arriba (nunca planos) en almacenes con clima controlado y consumirse dentro de 90 dias de fabricación para una consistencia óptima en el procesamiento. Acondicionamos todos los salientes papel base rollos hasta objetivos de humedad verificados antes del envío, lo que reduce las interrupciones en las líneas de clientes causadas por la variabilidad del material.

 English
 中文简体
 Français
 Español
 عربى